In der Fertigungswelt werden die Begriffe „ mechanische Blechbearbeitung „ und Stanzen werden oft synonym verwendet, stellen jedoch unterschiedliche Ansätze mit unterschiedlichen Fähigkeiten, Kostenstrukturen und Anwendungen dar. Für Ingenieure, Beschaffungsspezialisten und Produktdesigner, die Präzision, Volumen und Budget in Einklang bringen müssen, ist es von entscheidender Bedeutung, den Unterschied zwischen beiden Blechfertigung und Stanzen zu verstehen. Während mit flachen Metallblechen beginnen, unterscheiden sich ihre Wege hinsichtlich der Werkzeuge, der Komplexität und der fertigen Teile, die sie produzieren, erheblich voneinunter ab und Entscheidungsfaktoren, die jeden Prozess definieren.
Der grundlegende Unterschied liegt in ihrer Betriebsphilosophie: Beim Stanzen hundelt es sich um einen stempelgesteuerten Hochgeschwindigkeitsprozess, der für die Herstellung großer Mengen identischer Teile mit minimalem Bedienereingriff konzipiert ist, während die Fertigung eine flexible Reihe subtraktiver und formgebender Techniken umfasst, die sich ideal für kleine bis mittlere Mengen und kundenspezifische Geometrien eignen. In diesem Leitfaden werden diese Unterschiede in mehreren Dimensionen aufgeschlüsselt, von Werkzeugkosten und Laufzeiten bis hin zu Materialüberlegungen und sekundären Vorgängen. So erhalten Sie das nötige Wissen, um die optimale Fertigungsroute für Ihr nächstes Projekt auszuwählen.
Um die Unterschiede zu erkennen, ist es wichtig, jeden Prozess zunächst genau zu definieren. Stanzen von Blechen ist ein Hochgeschwindigkeitsfertigungsprozess, bei dem eine Presse und ein spezielles Werkzeug, eine sogenannte Matrize, zum Einsatz kommen, um flache Metallbleche in bestimmte Formen umzuwandeln. Die Matrize enthält das Negativbild des gewünschten Teils, und die Presse wendet enorme Kraft an, um das Metall in einem einzigen Strich oder in einer Reihe von Strichen in die entsprechende Form zu schneiden, zu biegen oder zu formen. Dieser Prozess ist hochgradig wiederholbar und kann Tausende von Teilen pro Stunde produzieren, was ihn zum Rückgrat der Großserienproduktion macht.
Im Gegensatz dazu Blechfertigung bezieht sich auf eine breitere Kategorie von Herstellungstechniken, bei denen Metall geschnitten, gebogen und zusammengefügt wird, um ein fertiges Produkt herzustellen. Im Gegensatz zum Stanzen, bei dem eine einzige spezielle Matrize erforderlich ist, werden bei der Fertigung verschiedene Geräte wie CNC-Laserschneider, Abkantpressen, Revolverstanzen und Schweißstationen eingesetzt. Diese Flexibilität ermöglicht es Herstellern, mit einem größeren Spektrum an Materialien und Dicken zu arbeiten, komplexe 3D-Formen zu erstellen und komplizierte Designänderungen zu integrieren, ohne dass teure Umrüstungen erforderlich sind [Zitat:4]. Im Wesentlichen handelt es sich beim Stanzen um eine spezifische Methode innerhalb des größeren Universums der Fertigung, die auf Geschwindigkeit und Volumen optimiert ist, während die Fertigung ein vielseitiger Werkzeugkasten für maßgeschneiderte und komplexe Teile ist.
Der größte betriebliche Unterschied zwischen Stanzen und Fertigung liegt in den erforderlichen Werkzeugen. Im Mittelpunkt stehen Stanzarbeiten individuelle Stanzformen Dabei handelt es sich um präzisionsgefertigte Werkzeuge, die speziell für ein einzelnes Teil entwickelt wurden. Diese Matrizen verfügen häufig über komplexe Funktionen wie Stempel, Piloten und Abstreifer, um mehrere Vorgänge – wie Stanzen, Lochen und Formen – in einem einzigen Pressenhub durchzuführen. Beispielsweise kann ein Folgeverbundwerkzeug eine Stahlspule mit einer Geschwindigkeit von über 800 Teilen pro Minute in eine fertige Halterung umwandeln. Diese Geschwindigkeit hat jedoch ihren Preis: Die Chip-Entwicklung kann 12 bis 20 Wochen dauern und zwischen 10.000 und über 100.000 US-Dollar kosten, was sie für kleine Serien oder Prototypen unpraktisch macht.
Die Fertigung ist stattdessen auf vielseitige, programmierbare Geräte angewiesen. Die häufigsten sind CNC-Laserschneider and Abkantpressen . Laserschneider verwenden einen Hochleistungsstrahl, um komplizierte Formen aus Blech mit hoher Präzision und ohne die Notwendigkeit harter Werkzeuge zu schneiden [Zitat:8]. Anschließend biegt eine Abkantpresse mithilfe eines Stempel- und Matrizensatzes das flach geschnittene Blech in die endgültige 3D-Geometrie. Da diese Maschinen über CAD-Dateien programmierbar sind, ist der Wechsel von einem Teil zum anderen eine Sache von Sekunden und bietet eine beispiellose Flexibilität. Beispielsweise könnte ein Dienstleister einen 4000-Watt-Laser verwenden, um bis zu 1 Zoll dicken Stahl zu schneiden, gefolgt von einer Abkantpresse mit 1.000 Tonnen Kapazität, um hochbelastbare Komponenten zu bilden [Zitat:4]. Diese Flexibilität ist ein Markenzeichen von individuelle Blechfertigung , war eine schnelle Prototypenerstellung und Entwurfsiteration ermöglicht.
Die Wirtschaftlichkeit jedes Prozesses hängt stark von der Produktionsmenge und dem Teilelebenszyklus ab. Das Stanzen zeichnet sich durch Skaleneffekte aus: Die hohen anfänglichen Werkzeuginvestitionen amortisieren sich über eine große Anzahl von Teilen, was zu sehr niedrigen Stückkosten führt. Bei Automobilkarosserieteilen, Gehäusen für Unterhaltungselektronik und Haushaltsgeräteteilen, bei denen die dänischen Stückzahlen 100.000 Einheiten übersteigen können, ist das Stanzen nach wie vor der unangefochtene Spitzenreiter. Der Prozess ist außerdem unglaublich schnell, da die Zykluszeiten in Millisekunden liegen, was die Arbeitskosten pro Teil direkt senkt.
Die Herstellung bietet jedoch eine geringere Eintrittsbarriere. Da zum Schneiden keine harten Werkzeuge erforderlich sind, kann ein Projekt mit minimalen Vorabinvestitionen beginnen. Dadurch sind Stückzahlen von ein bis zwei Einheiten für Prototypen bis hin zu mehreren tausend Einheiten wirtschaftlich vermietbar Präzisionsblechfertigung Projekte. Während die Stückkosten aufgrund langsamerer Zykluszeiten und mehr Handarbeit höher sind als beim Stanzen, wird dies oft durch den Wegfall der Werkzeugkosten ausgeglichen. Für neue Technologien wie den Origami-basierten Blechprozess (OSM) ergab sich eine Studie, dass neuartige Herstellungsmethoden den Energieverbrauch im Vergleich zu herkömmlichen Stanzen um bis zu 94 % und die CO2-Emissionen um 92 % senken könnten [Zitat:7][Zitat:12]. Das unterstreicht, wie modern Blechfertigung kann auch Nachhaltigkeitsvorteile bieten.
Eine wichtige Branchen-Faustregel: Bei Stückzahlen unter 5.000 Teilen ist die Fertigung schnell immer kostengünstiger. Bei Mengen über 10.000 Teilen ist das Stanzen in der Regel die wirtschaftliche Wahl, insbesondere bei Materialien mit geringerer Dicke.
Aus technischer Sicht weist jeder Prozess inhärente Stärken und Einschränkungen auf, die sich auf die Teilekonstruktion auswirken. Das Stanzen eignet sich hervorragend für die Herstellung flacher oder mäßig geformter Teile mit hoher Präzision. Beim Feinschneiden, einer speziellen Form des Stanzens, können beispielsweise enge Toleranzen von bis zu ±0,0005 Zoll erreicht und Teile mit glatten, gratfreien Kanten hergestellt werden, wodurch häufig die Notwendigkeit einer Nachbearbeitung entfällt [Zitat:5]. Beim Stanzen können auch hochfeste Stähle und komplexe Vorgänge im Gesenk wie Gewindeschneiden, Nieten und Schweißen verarbeitet werden, wodurch eine mehrstufige Montage in einer einzigen Pressenlinie zusammengefasst wird.
Wenn es darum geht, tiefe, komplexe oder sehr individuelle 3D-Geometrien zu erstellen, bietet die Fertigung jedoch einen Vorteil. Eine CNC-Abkantpresse kann Biegungen mit präzisen Winkeln erzeugen und mithilfe spezieller Werkzeuge, Zylinder und anderer komplizierter Formen formen. Laserschneider kann ein breites Spektrum an Materialien verarbeiten, von weichem Aluminium bis hin zu hartem Titan, und kann Dicken von bis zu 1 Zoll oder mehr durchschneiden [Zitat:14]. Die Fertigung eignet sich auch ideal für Teile, die integrierte Baugruppen erfordern, beispielsweise ein Gehäuse, an das Halterungen, Scharniere und Gewindeeinsätze angeschweißt werden müssen. Diese Vielseitigkeit ist ein Markenzeichen von Kundenspezifische Metallfertigung , wobei der Prozess genau an die Spezifikationen des Projekts angepasst werden kann.
Die Wahl zwischen Fertigung und Stanzen ist eine strategische Entscheidung, die von mehreren Faktoren beeinflusst wird. Am kritischsten ist das Produktionsvolumen, aber auch andere Überlegungen wie Materialtyp, Teilekomplexität und Markteinführungszeit sind ebenso wichtig. Für die Prototypenfertigung, bei der es häufig zu Designänderungen kommt und die Stückzahlen gering sind, individuelle Blechfertigung ist der klare Gewinner. Seine Flexibilität ermöglicht es Ingenieuren, schnell zu iterieren und Form, Passform und Funktion zu testen, ohne dass Kosten und Zeit für die Chip-Entwicklung anfallen.
Für die Massenproduktion ausgereifter Designs ist das Stanzen oft die bewährte und konsistenteste Methode. Anwendungen wie Karosserieteile für Kraftfahrzeuge, Komponenten von Computerfestplatten und elektrische Steckverbinder werden aufgrund der Notwendigkeit extremer Konsistenz und niedrigerer Stückkosten schnell ausschließlich durch Stanzen hergestellt. Allerdings ist die Entscheidung nicht immer binär. Viele Blechfertigungsleistungen Bieten Sie Hybridlösungen an, indem Sie die Fertigung für den ersten Prototyp oder Brückenwerkzeuge in geringem Volumen nutzen und dann zum Stanzen übergehen, sobald das Design fertig ist und die Nachfrage steigt. Dieser schrittweise Ansatz kann das Risiko minimieren und den Cashflow optimieren.
Der Hauptunterschied besteht in den Werkzeugen und der Herangehensweise. Beim Stanzen werden kostenintensive, maßgeschneiderte Matrizen verwendet, um schnell große Stückzahlen in Teilen herzustellen. Bei der Fertigung kommen flexible, programmierbare Geräte wie Laserschneider und Abkantpressen zum Einsatz, was sie ideal für kleinere Stückzahlen und kundenspezifische Teile macht [Zitat:2].
Wählen Sie die Fertigung für Prototypen, kleine bis mittlere Produktionsläufe (in der Regel weniger als 10.000 Teile) oder wenn Ihr Teil eine komplexe Geometrie aufweist, die mehrere Vorgänge wie Schneiden, Biegen und Schweißen erfordert. Die Fertigung wird auch dann bevorzugt, wenn Designänderungen zu erwarten sind.
Ja, bei sehr großen Stückzahlen ist das Stanzen trotz der hohen Werkzeuginvestitionen aufgrund der niedrigen Stückkosten im Allgemeinen günstiger. Der Break-Even-Punkt variiert, aber bei Stückzahlen über 50.000 bis 100.000 Teilen ist das Stanzen in der Regel die wirtschaftlichste Option.
Während das Stanzen dickerer Materialien verarbeitet werden kann, ist es für dünne Bleche, typischerweise bis zu 1/4 Zoll, am wirtschaftlichsten und effizientesten. Für dickere Platten oder schwere Materialien sind Fertigungsmethoden wie Laserschneiden und Abkantpressen besser geeignet [Zitat:10].
Mit beiden Verfahren kann eine hohe Präzision erreicht werden. Beim Feinschneiden (einem Stanzverfahren) können Toleranzen von ±0,0005 Zoll erreicht werden [Zitat:5]. Bei der Präzisionsfertigung mit CNC-Geräten kann in der Regel ±0,005 Zoll erreicht werden, wobei einige fortschrittliche Verfahren engere Toleranzen erreichen.


Die Modellvielfalt erfüllt die Entwicklungsanforderungen verschiedener Regionen der Welt.
Spritzbeschichteter AE-Elektrokasten aus Kohlenstoffstahl
Nicht standardmäßiger, spritzbeschichteter, maßgeschneiderter Schrank aus Kohlenstoffstahl
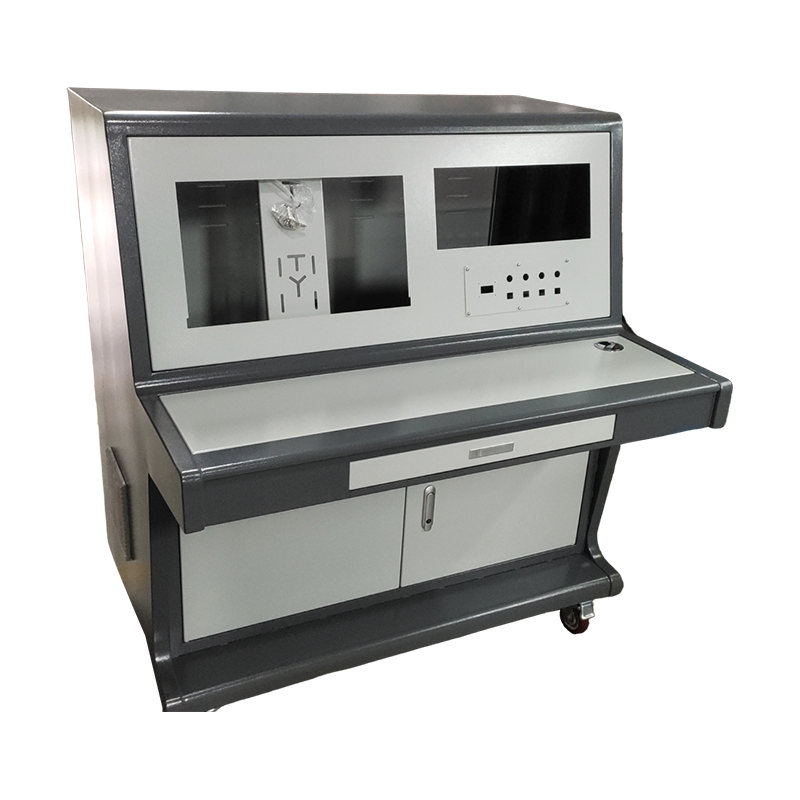
Nicht standardmäßiges, kundenspezifisches mobiles Bedienfeld
Nicht standardmäßige, maßgeschneiderte Spritzwerkbank aus Kohlenstoffstahl
Nicht standardmäßige kundenspezifische Ultraschallreinigungsgeräte
Phone:+86-15896481972 (zhuxiaosui)
Fax: +86-0510-83890571
E-Mail: [email protected]
ADD:Nr. 2 Qida Road, Nr. 1 Shunqi Road, Yuqi Street, Bezirk Huishan, Stadt Wuxi, Provinz Jiangsu, China